
PLCデータ収集とは?仕組み・活用方法・システム開発の進め方を解説
PLCデータ収集とは、工場設備や生産ラインを制御しているPLCから、稼働状態、停止信号、異常信号、温度、圧力、電流値、生産数などのデータを取得し、設備監視や生産管理に活用する仕組みです。
製造現場では、設備状態を現場確認、手書き記録、Excel入力で管理しているケースがあります。しかし、人の確認に頼る運用では、停止時間の把握が遅れたり、異常発生時の記録が残らなかったり、設備ごとの稼働率を正確に分析できなかったりします。
PLCからデータを取得できれば、設備状態を自動で記録し、管理画面で可視化したり、異常時に通知したり、生産実績や保全履歴と連携したりできます。この記事では、PLCデータ収集の仕組み、取得できるデータ、活用方法、導入手順、システム開発会社へ相談する前に確認すべき内容を解説します。
PLCデータ収集とは?現場課題と導入目的
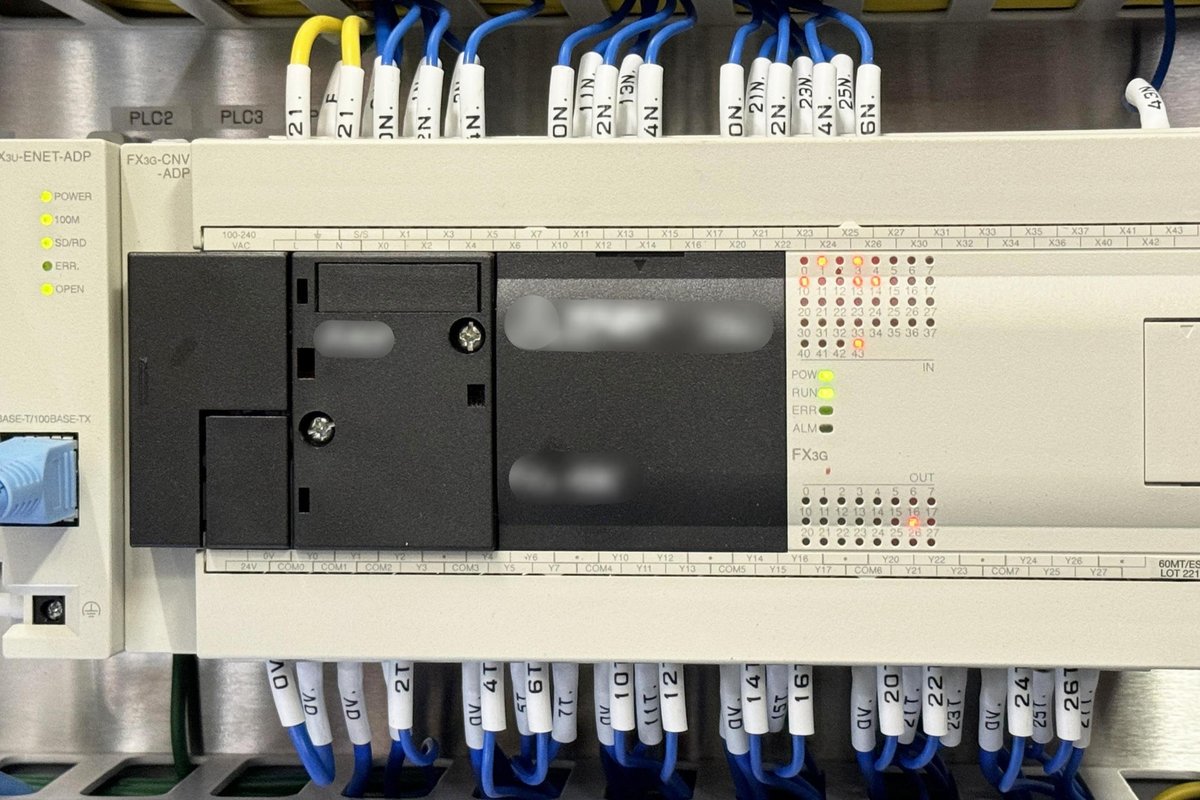
PLCデータ収集とは、設備を制御するPLCから信号や数値データを取得し、サーバー、クラウド、管理画面などに送って活用する仕組みです。PLCは、搬送装置、検査装置、包装機、ポンプ、コンプレッサーなど、さまざまな設備の制御に使われています。
PLCには、設備の稼働・停止、異常、運転モード、カウント数、センサー値など、現場で重要な情報が集まっています。これらを取得することで、設備の見える化、生産実績の自動記録、保全業務の効率化につなげることができます。
- 設備の稼働状態を自動で記録する
- 停止時間や停止回数を集計する
- 異常信号を取得して通知する
- 生産数や不良数を管理する
- 設備データを分析や保全に活用する
PLCデータ収集を検討する企業では、次のような課題を抱えていることがあります。
- 設備の稼働状況を現場に行かないと確認できない
- 停止時間や停止理由を手書きで記録している
- 生産数や不良数をExcelへ手入力している
- 異常発生時の履歴が残っていない
- PLC内にデータはあるが、活用できていない
- 設備ごとの稼働率や停止傾向を分析できていない
このような課題がある場合、まずはPLCから取得できる信号やデータを確認し、どの業務に活用したいのかを整理することが重要です。稼働状態、停止信号、異常信号、生産数など、活用しやすいデータから始めると進めやすくなります。
PLCから取得できるデータと事前確認項目
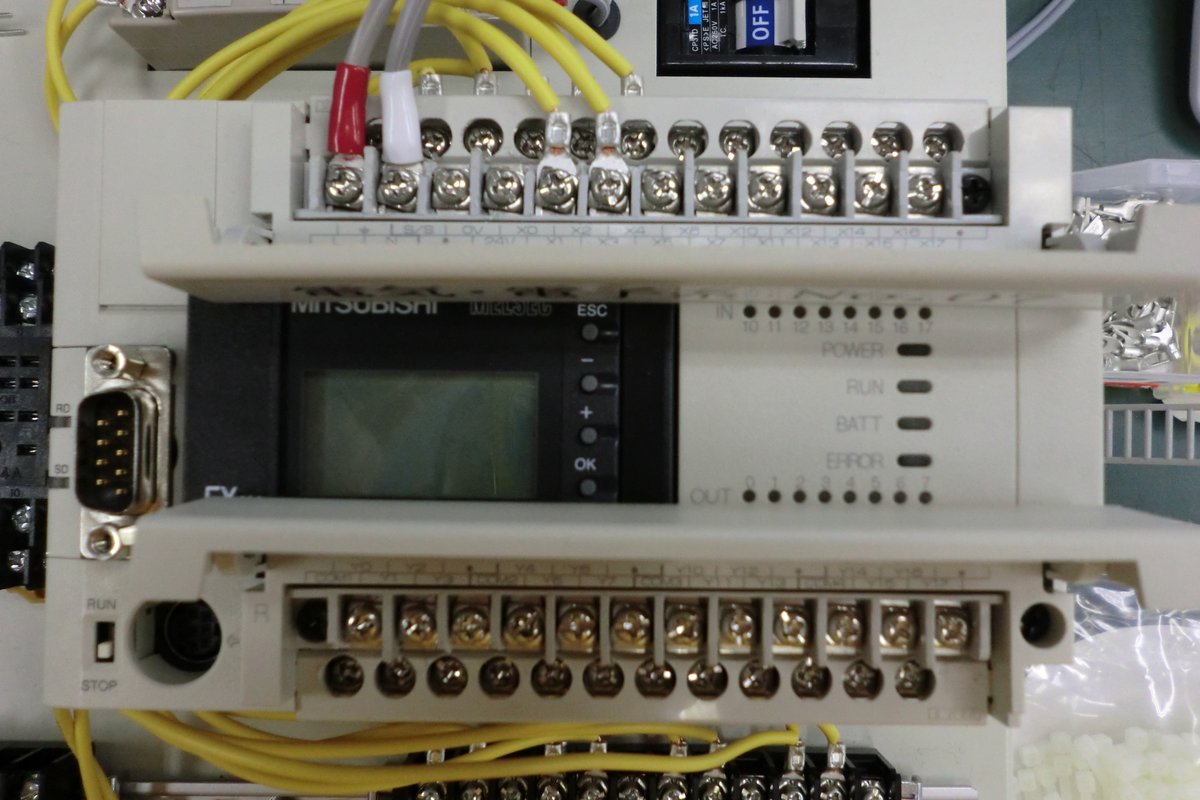
PLCからは、設備監視や生産管理に使えるさまざまなデータを取得できます。
| 取得データ | 活用例 |
|---|---|
| 稼働・停止信号 | 稼働率、停止時間、停止回数を把握する |
| 異常信号 | エラー通知、異常履歴の管理に使う |
| 生産数 | 生産実績、ライン別実績、日報作成に活用する |
| 不良数 | 品質管理、不良率の分析に活用する |
| 温度・圧力 | 設備状態や工程条件の監視に使う |
| 電流値・負荷率 | 設備負荷や異常傾向の確認に使う |
最初からすべてのデータを取得する必要はありません。現場で手入力しているデータや、停止原因の分析に使いたいデータから優先すると、導入効果を確認しやすくなります。
また、PLCデータ収集では、対象設備だけでなくPLC側の情報確認も重要です。メーカーや型番、通信機能、既存プログラムの状態によって、取得方法や開発範囲が変わります。
| 確認項目 | 確認する内容 |
|---|---|
| PLCのメーカー・型番 | 三菱、キーエンス、オムロンなど、使用機種を確認する |
| 通信ポート | Ethernet、シリアル通信などが使えるか確認する |
| アドレス・タグ | 稼働、停止、異常、生産数などの信号位置を整理する |
| 既存ラダーへの影響 | 制御プログラムの変更が必要か確認する |
| 設備停止の可否 | 接続作業やテスト時に設備を止められるか確認する |
PLCの情報が分からない場合でも、制御盤の写真、PLC本体の型番、既存の図面、ラダー図、設備仕様書などがあると、システム会社が確認しやすくなります。
システム会社へ相談する際は、現場の状況が分かる資料を用意しておくと、見積もりや提案の精度が上がりやすくなります。
| 資料 | 役立つ理由 |
|---|---|
| 制御盤やPLC本体の写真 | メーカーや型番、通信ポートを確認しやすい |
| 設備仕様書 | 設備構成や運転条件を把握しやすい |
| ラダー図・I/O表 | 取得したい信号やアドレスを確認しやすい |
| 現在の日報・Excel表 | 自動化したい記録項目を整理しやすい |
| 停止・異常の記録 | 通知条件や分析項目を決めやすい |
資料がすべて揃っていなくても相談は可能ですが、現場写真や現在の記録表があるだけでも、必要なデータや画面構成を具体化しやすくなります。
PLCデータ収集の活用方法と収集方式
PLCデータ収集は、設備監視、生産実績管理、停止分析、保全管理、予知保全AIなどに活用できます。
| 活用方法 | 内容 |
|---|---|
| 設備監視 | 稼働状態、停止状態、異常発生を管理画面で確認する |
| 生産実績管理 | 生産数、不良数、ライン別実績を自動で記録する |
| 停止分析 | 停止時間、停止回数、停止理由を集計する |
| 保全管理 | 異常履歴や稼働時間を点検・部品交換の判断に使う |
| 予知保全AI | 温度、振動、電流値などを分析して異常傾向を検知する |
生産数をPLCから自動取得できれば、作業者の手入力を減らせます。停止信号と異常信号を取得すれば、どの設備で、いつ、どのような停止が発生したのかを記録しやすくなります。
PLCデータ収集には、PLCから直接取得する方法、ゲートウェイを使う方法、OPC UAなどの通信プロトコルを使う方法、後付けセンサーを併用する方法、クラウド連携する方法があります。
| 方式 | 向いているケース |
|---|---|
| PLCから直接取得 | 既存PLCから通信でデータを取得できる場合 |
| ゲートウェイ経由 | 複数設備のデータをまとめて収集したい場合 |
| OPC UA・通信プロトコル連携 | 設備やシステム間で標準的にデータ連携したい場合 |
| 後付けセンサー併用 | PLCから取得できない温度・振動などを追加したい場合 |
| クラウド連携 | 遠隔監視や複数拠点管理を行いたい場合 |
古い設備の場合でも、PLCから一部の信号を取得できる場合があります。PLC内に必要なデータがない場合は、後付けセンサーやカメラを併用する方法も検討できます。
PLCデータ収集を進める際は、対象設備、取得データ、取得頻度、保存期間、表示画面、通知条件をあらかじめ整理しておくことが大切です。
| 確認項目 | 整理する内容 |
|---|---|
| 対象設備 | どの設備・ラインからデータを取るか |
| 取得データ | 稼働、停止、異常、生産数、温度など何を取得するか |
| 取得頻度 | リアルタイム、1分ごと、10分ごとなど |
| 保存期間 | 日報用、月次分析用、長期分析用でどれくらい保存するか |
| 表示画面 | 一覧、グラフ、アラート、帳票など何を表示するか |
| 通知条件 | 異常信号、停止継続時間、しきい値超過など |
取得頻度を細かくしすぎると、データ量や保存コストが増える場合があります。まずは業務で使う目的を決め、必要な粒度で取得することが大切です。
PLCデータ収集の費用・導入の流れ・検証項目
PLCデータ収集の費用は、対象設備の台数、PLCの種類、取得データの数、通信方式、管理画面、通知機能、既存システム連携などによって変わります。
| 費用に影響する項目 | 確認ポイント |
|---|---|
| 設備台数 | 1台だけか、複数ライン・複数拠点か |
| PLCの種類 | メーカー、型番、通信対応状況を確認する |
| 取得データ数 | 信号数やタグ数が多いほど設計が複雑になる |
| 通信環境 | 有線LAN、Wi-Fi、LTEなどを使えるか |
| 管理画面 | 一覧、グラフ、帳票、権限管理が必要か |
| 外部連携 | 生産管理、保全管理、BIツールと連携するか |
導入時は、まず対象設備を決めます。停止影響が大きい設備、稼働率を把握したい設備、手入力が多い工程から対象を選ぶと進めやすくなります。
次に、PLCの仕様を確認します。PLCのメーカー、型番、通信ポート、取得できる信号、既存ラダーへの影響、設備停止の可否を確認します。
その後、取得データと画面を設計します。稼働状態、生産数、異常信号、停止時間など、取得するデータと管理画面で表示する内容を決めます。
最後に、小さく検証してから対象を広げます。最初は1台または1ラインから始め、データが正しく取れるか、現場で使いやすいかを確認してから拡張すると失敗を防ぎやすくなります。
検証では、次の項目を確認します。
| 確認項目 | 見るべき内容 |
|---|---|
| データの正確性 | PLC上の値と管理画面の値が一致しているか |
| 取得タイミング | 必要な頻度でデータが更新されているか |
| 異常通知 | 停止や異常時に正しい宛先へ通知されるか |
| 画面の使いやすさ | 現場担当者が必要な情報をすぐ確認できるか |
| 設備への影響 | 通信や接続によって既存制御に影響がないか |
特に、既存設備への影響確認は重要です。PLCは設備制御に関わるため、データ収集のための接続や通信が既存の制御に悪影響を与えないように確認する必要があります。
PLCデータ収集で失敗しやすいポイント・チェックリスト・まとめ
PLCデータ収集で失敗しやすいポイントの一つは、目的が曖昧なままデータを集めることです。「とりあえず全部取る」という進め方では、費用やデータ量が増えるだけで、現場で活用されない可能性があります。
また、管理画面が現場で見にくい場合も注意が必要です。画面が複雑すぎると、せっかくデータを取得しても現場で使われません。設備名、稼働状態、異常履歴、グラフなど、必要な情報をすぐ確認できる設計が大切です。
さらに、設備への影響を確認しないまま進めることもリスクです。既存設備に接続する場合は、制御への影響や通信負荷を確認する必要があります。
PLCデータ収集を相談する前には、次の内容を整理しておくと、システム会社との打ち合わせがスムーズになります。
- 対象設備やラインはどれか
- PLCのメーカー・型番は分かるか
- PLCの通信ポートや接続方法は分かるか
- 取得したいデータは何か
- 現在どのように記録・集計しているか
- リアルタイム監視が必要か
- 異常時に通知したい条件はあるか
- 生産管理や保全管理と連携したいか
- 設備停止できる時間帯はあるか
- まずは検証から始めたいか、本格導入したいか
PLCデータ収集とは何ですか?
PLCから稼働状態、停止信号、異常信号、生産数などのデータを取得し、設備監視や生産管理に活用する仕組みです。
古いPLCでもデータ収集できますか?
PLCの仕様によりますが、通信機能や入出力信号を使って一部のデータを取得できる場合があります。
何から始めればよいですか?
まずは対象設備を決め、PLCのメーカー・型番、取得したいデータ、現在の記録方法を整理することから始めるとよいでしょう。
PLCデータ収集とは、設備を制御しているPLCから稼働状態、停止信号、異常信号、生産数、温度、圧力などのデータを取得し、設備監視や生産管理に活用する仕組みです。
PLCデータを活用できれば、設備状態の見える化、手入力作業の削減、停止原因の分析、保全業務の効率化、予知保全AIへの展開につなげやすくなります。
ただし、データを集めるだけでは成果につながりません。どの設備から、どのデータを、何のために取得するのかを明確にすることが重要です。自社だけで設計が難しい場合は、PLC連携やIoTシステム開発に対応した会社へ相談し、小さく検証するところから始めるとよいでしょう。